
Мы используем cookie для улучшения работы сайта.
Как производится клеёный брус в компании «ЭКО-ТЕХ»
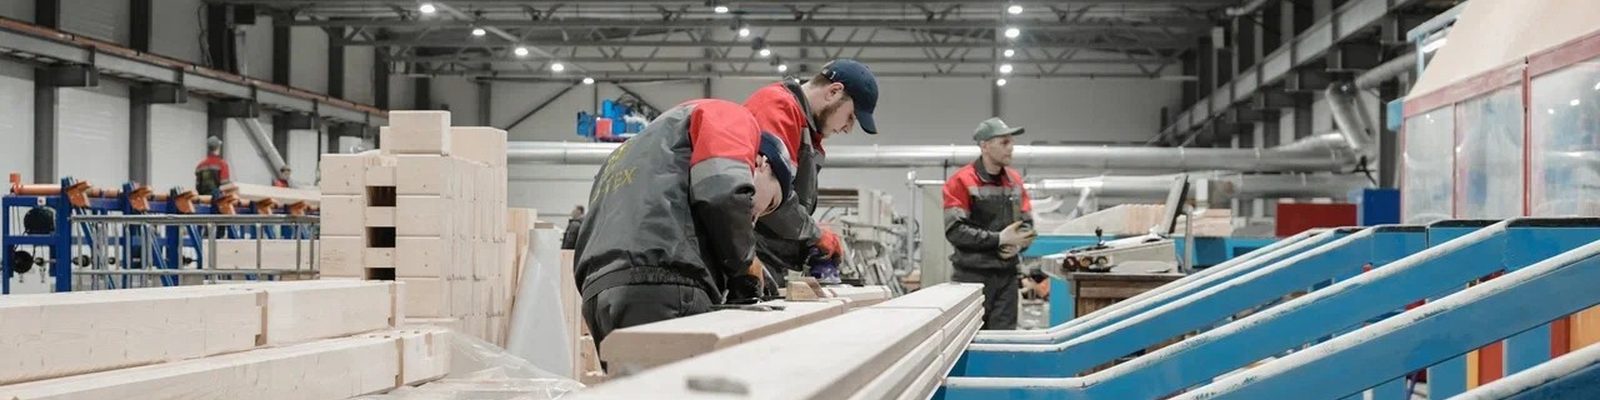
Клеёный брус часто описывают как несколько досок, склеенных в пачку. О качестве такое описание ничего не говорит: из него не видно, где в брусе может появиться слабое место и где его отлавливают. Слабые места известны заранее — выпавший сучок, стык с непроклеем, ламель влажнее соседней, чаша с зазором, — и на каждое из них в нормах есть отдельное требование.
Требования к стеновому клеёному брусу в России устанавливают ГОСТ Р 70747-2023 и ГОСТ 20850-2014, а свод правил СП 515.1325800.2022 требует изготавливать его только в заводских условиях. Ниже — путь доски через цех клеёных конструкций «ЭКО-ТЕХ»: участки, станки на каждом из них и нормы, которые выполняет каждый участок.
Производство автоматизировано везде, где это позволяет технология. Операции выполняют станки, а люди следят за работой оборудования и проверяют те технологические моменты, которые требуют отдельного внимания.
Что узнаете из статьи
Доска попадает в цех клеёных конструкций уже после камерной сушки: без неё ГОСТ 20850 запрещает производить клеёные конструкции.
Специалист размечает пороки древесины, а линия Paul их вырезает; заготовку короче 300 мм в стеновой брус не сращивают.
Прочность зубчатого стыка проверяют испытанием на изгиб каждую неделю, а в одном сечении бруса стыки допускаются не более чем в половине слоёв.
Пресс усилием до 1000 т склеивает 11 м³ за загрузку, прочность клеевых швов подтверждают лабораторными испытаниями.
Станки режут профиль, чаши и проёмы по допускам из норм: ±2 мм по толщине бруса, до 1,0 мм на сторону по запилу чаши.
Каждый брус маркируется своим номером согласно проектной документации. Именно это позволяет собирать дом на участке, как конструктор.
В статье
В каком виде доска приходит в цех клеёных конструкций
Коротко: доска приходит высушенной в сушильных камерах до технологической влажности. Распиловка и сушка выполняются на предыдущих участках производства.
Брус «ЭКО-ТЕХ» делают из хвойной древесины, выращенной в Архангельской области; лес компания заготавливает сама. До цеха клеёных конструкций древесина проходит распиловку и камерную сушку. Сушка здесь обязательна: по п. 5.1 ГОСТ 20850-2014 клеёные конструкции изготавливают только из пиломатериалов, высушенных в камерах до технологической влажности, и если не выполнено хотя бы одно из условий этого пункта, производство клеёных конструкций запрещается.
Для стенового бруса ГОСТ Р 70747-2023 допускает исходную влажность слоёв от 6 до 15 %. Нормирован и разброс: по таблице 3 ГОСТ 20850 с Изменением № 1 соседние ламели стенового бруса могут различаться по влажности не больше чем на 4–5 % в зависимости от условий эксплуатации. Больший разброс нагружает клеевой шов изнутри: слои усыхают по-разному, а клей не даёт им сместиться друг относительно друга. Влажность измеряют электровлагомером по ГОСТ 16588 — по ГОСТ Р 70747 в каждом штабеле пиломатериала и в каждом двадцатом слое перед склейкой.
Условия в самом цехе тоже заданы стандартом: температура не ниже 15 °C и относительная влажность воздуха 40–75 %, а на участке, где отверждается клей, — не ниже 18 °C.
Первая операция в цехе — четырёхстороннее строгание. Доска получает ровные пласти и кромки, и на чистой поверхности становятся видны пороки древесины: сучки, трещины, смоляные кармашки, синева.
Как специалист находит пороки и размечает доску
Коротко: после строгания доска по рольгангу уходит в зону визуального контроля, где специалист определяет пороки по ГОСТ 2140 и маркирует участки, которые надо вырезать.
Со строгального станка заготовка сбрасывается на промежуточное поле и по рольгангу переезжает в зону визуального контроля. Это один из двух участков линии, где решение принимает человек. Специалист определяет пороки древесины по классификации ГОСТ 2140-81, выполняет разметку и маркирует забракованные участки для последующего удаления. ГОСТ 20850 предусматривает такой порядок: качество древесины оценивают визуально, а машинная оценка допускается, если она описана в технологической документации.
Вырезка пороков заложена в сам принцип клеёного бруса. ГОСТ предъявляет требования к слою готового бруса, а не к исходной доске, поэтому из доски с отдельными пороками получается слой нужного качества: недопустимый участок вырезают, оставшиеся куски сращивают по длине. Разметка определяет, что именно вырежет следующий станок.
Как линия Paul превращает разметку в заготовки
Коротко: оптимизирующая торцовочная линия Paul распознаёт метки, вырезает забракованные участки и раскраивает доску на заготовки заданной длины.
Размеченная доска поступает на оптимизирующую торцовочную линию немецкого производителя Paul. Линия распознаёт метки, удаляет помеченные участки и раскраивает оставшуюся древесину на заготовки заданной длины. Схему раскроя, при которой из доски выходит больше годных заготовок, рассчитывает управляющая программа. Оператор следит за работой линии, а выход годной древесины не зависит от его усталости в конце смены.
Нижнюю границу длины заготовки задаёт норма: для стенового бруса ГОСТ Р 70747-2023 (п. 5.2.1.5) не допускает сращивания кусков короче 300 мм. Короткие обрезки уходят в отходы даже при чистой древесине — так стандарт ограничивает число зубчатых стыков на погонный метр слоя.
Как заготовки срастаются в ламель длиной 13,5 м
Коротко: на торцах заготовок фрезеруется микрошип, на него наносится клей, и заготовки стыкуются под давлением в непрерывную ламель длиной 13,5 м.
Хотите узнать о строительстве больше?
Заполните короткую форму — расскажем о сроках, стоимости и вариантах комплектации именно для вашего проекта
На линии сращивания фреза нарезает на торцах заготовок зубчатый профиль — микрошип. На шипы наносится клей, заготовки прижимаются торцами друг к другу, и из отдельных кусков получается непрерывная доска длиной 13,5 м. Длина ламели ограничивает длину бруса: чем длиннее ламель, тем меньше стыков по длине в венцах дома.
Требования к зубчатым клеевым соединениям с 1 декабря 2023 года устанавливает ГОСТ 19414-2023, заменивший стандарт 1990 года. Порог прочности задаёт ГОСТ 20850 с Изменением № 1: в стеновом брусе зубчатое соединение при испытании на изгиб должно выдерживать не меньше, чем древесина 3-го сорта или класса прочности С16, — это 20 МПа при нагрузке на пласть. По ГОСТ Р 70747 такие испытания проводят не реже раза в неделю и при каждой новой партии клея.
Отдельное правило касается расположения стыков в готовом брусе. На участке длиной в десять толщин слоя зубчатые соединения допускаются не более чем в половине слоёв (п. 5.1.9 ГОСТ Р 70747). Стыки соседних ламелей поэтому разнесены по длине бруса, и сечения, где сращены все слои сразу, не бывает.
Как на ламели наносят клей
Коротко: линия склеивания наносит конструкционный клей на пласти ламелей равномерным слоем; расход клея и равномерность нанесения контролируют каждую смену.
Сращённые ламели поступают на линию склеивания. Клеенаносящий узел покрывает пласть ламели сплошным ровным слоем конструкционного клея.
ГОСТ Р 70747 предъявляет к этой операции несколько требований:
клей наносится на пласти равномерно, непроклеенные участки не допускаются;
толщина клеевого шва — не более 1 мм для клеёв типов I и II и не более 0,3 мм для клеёв типа III;
расход клея и равномерность нанесения проверяют не реже одного раза в смену;
клей соответствует ГОСТ 33122, его тип подтверждён протоколом сертификационных испытаний.
Что происходит в прессе
Коротко: пакет ламелей укладывают в пресс в два ряда и сжимают усилием до 1000 т. Под давлением клей полимеризуется, и ламели превращаются в монолитную заготовку — биндер.
Ламели с нанесённым клеем собирают в пакет и укладывают в пресс в два ряда. Пресс на производстве «ЭКО-ТЕХ» развивает усилие до 1000 т и за одну загрузку принимает 11 м³ древесины. Пока пакет находится под давлением, клей полимеризуется, и отдельные ламели становятся монолитной заготовкой клеёного бруса — биндером.
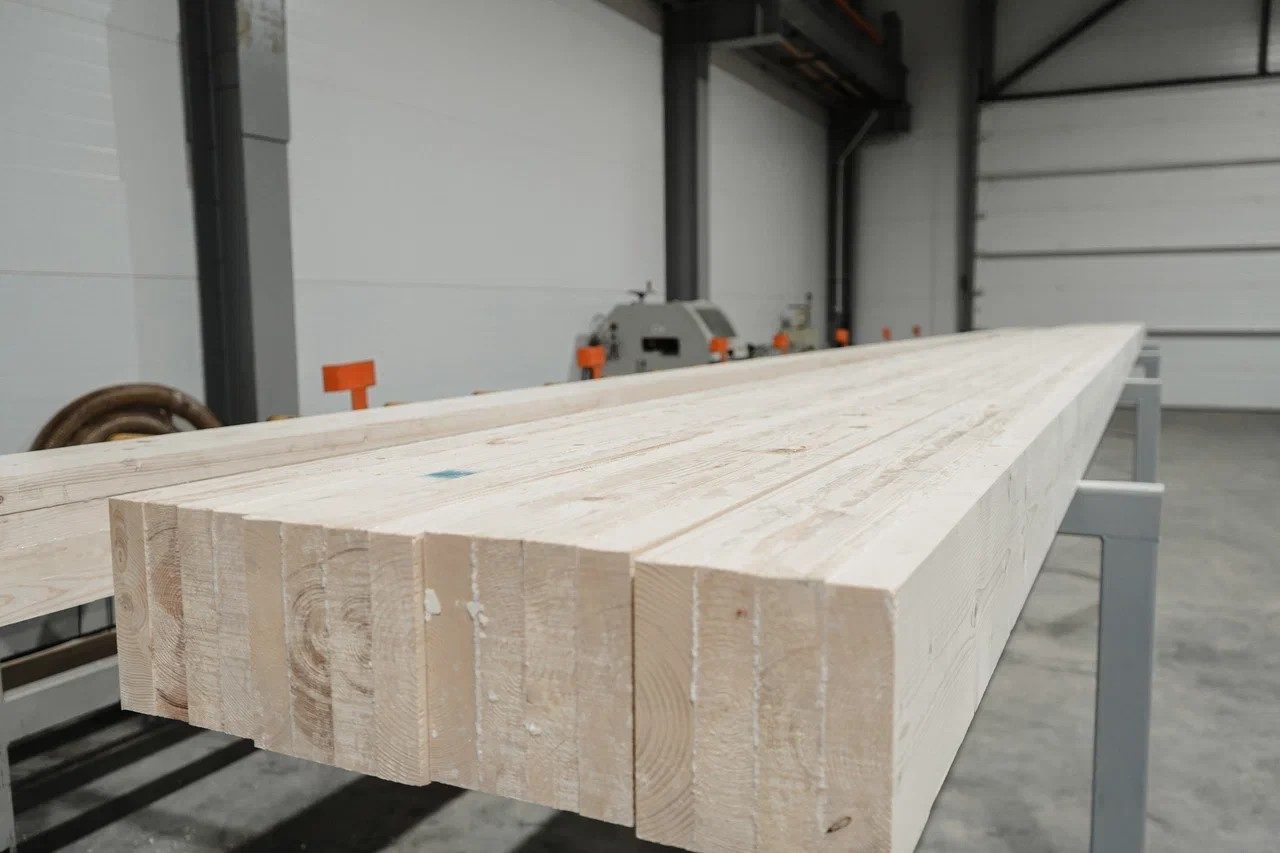
После пресса биндеры выдерживают несколько часов. За это время клей завершает отверждение, и на профилирование заготовка уходит стабильной.
Качество склейки подтверждают испытаниями образцов по ГОСТ 33120 и ГОСТ 33121. По ГОСТ Р 70747 прочность клеевых швов при послойном скалывании должна составлять в среднем не менее 6,0 МПа и в каждом образце не менее 4,0 МПа. Такие испытания проводят не реже раза в три месяца и с каждой новой партией клея. Стойкость швов к перепадам температуры и влажности проверяют на расслаивание не реже раза в неделю: после цикла испытаний по режиму В суммарное расслоение по сечению не должно превышать 10 %.
Как станок Beaver формирует профиль бруса
Коротко: четырёхсторонний строгальный станок Beaver обрабатывает биндер со всех сторон, нарезает пазы и гребни и выводит чистовые грани — так получается профиль стенового бруса.
Стабилизированный биндер подают на строгальный станок Beaver. За один проход станок обрабатывает все четыре стороны заготовки: выводит чистовые грани, нарезает гребни и пазы венцового соединения, снимает фаски. ГОСТ Р 70747 различает четыре типа профиля стенового бруса: с двумя шипами, со скошенными шипами, «гребёнку» и финский профиль.
Геометрию профиля норма задаёт в миллиметрах:
отклонение по высоте бруса — не более ±5 мм, по толщине — ±2 мм, по длине — ±50 мм;
отклонение кромки от прямой — не более 3 мм на любом участке длиной 2 м;
отклонение угла между смежными сторонами от прямого — не более 1 мм на 100 мм стороны;
выступы гребешкового уплотнения — 2–4 мм;
фаски или скругления для отвода дождевой воды — 13–25 мм.
Размеры и шероховатость поверхности проверяют при каждой смене режущего инструмента, но не реже двух раз в смену. От гребней и фасок зависит, насколько плотно лягут венцы и будет ли дождевая вода задерживаться в шве между ними.
Пример сечения бруса 200×200 мм из четырёх ламелей по 50 мм с профилем «гребёнка», масштаб единый для всех элементов. Гребешки и фаски нарисованы внутри допусков ГОСТ Р 70747-2023; сечение и профиль бруса для конкретного дома задаёт проект.
Как Hundegger K2 нарезает чаши, каналы и проёмы
Коротко: обрабатывающий центр Hundegger K2 по данным проекта нарезает чаши угловых соединений, каналы для коммуникаций и проёмы под окна и двери, и на площадку брус приходит готовым к сборке.
На этом участке брус становится деталью конкретного дома. Немецкий обрабатывающий центр Hundegger K2 работает по управляющей программе, подготовленной по проекту домокомплекта, и выполняет торцовку, фрезеровку, сверление и нарезку соединений: чаши угловых соединений, каналы для прокладки коммуникаций, пропилы под оконные и дверные проёмы. Подробнее об оборудовании — на странице «Наше производство».
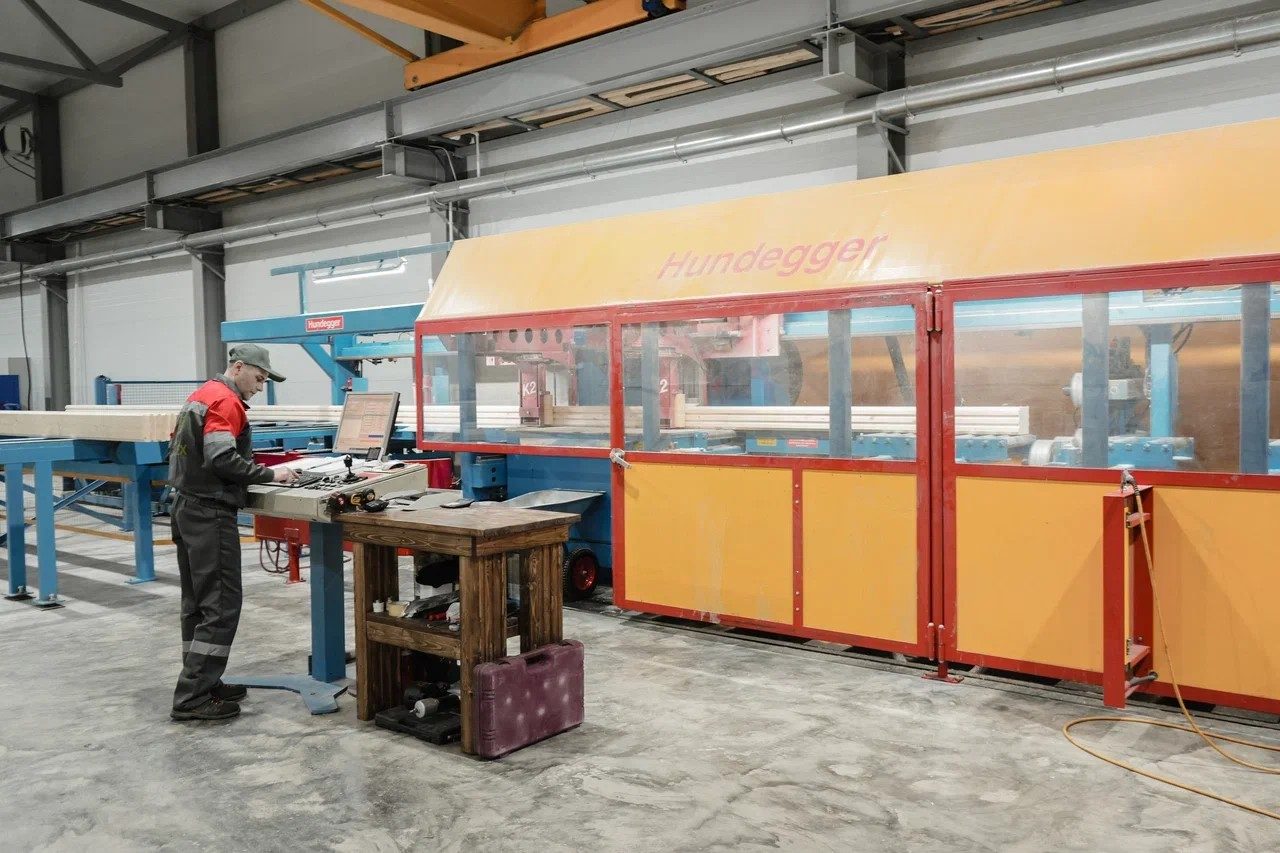
От точности чаш зависит, появятся ли на углах дома щели. СП 515.1325800.2022 (п. 7.2.6) ограничивает отклонение по запилу чаши 1,0 мм на каждую сторону. Для проёмов тот же свод правил требует предусматривать запас на усадку 3–5 % габарита проёма и пазы под обсадные бруски (п. 5.5). Пропилы под проёмы свод правил разрешает делать и на стройплощадке; заводская обработка по цифровой модели убирает из этой операции ручные замеры.
Как ремонтируют выпавшие сучки
Коротко: готовый брус осматривают ещё раз; выпавший сучок удаляют пробочным сверлом, а отверстие закрывают вклеенной пробкой из здоровой древесины.
После механической обработки брус снова проходит визуальный контроль. Строгание и фрезеровка могут выбить сучок, который держался в доске до обработки, поэтому проверку повторяют на готовом изделии. Это второй участок, где решение принимает человек.
Порядок ремонта задаёт таблица 7 ГОСТ 20850. Для класса поверхности ВК, который ГОСТ Р 70747 предписывает для бруса, видимого в интерьере или на фасаде жилого дома, допускаются здоровые сучки и выпадающие сучки диаметром до 10 мм. Выпадающие сучки большего размера закрывают вклеиваемыми деревянными пробками круглой формы или в форме «лодочки». Специалист высверливает сучок пробочным сверлом и вклеивает на его место фрагмент здоровой древесины. Тот же способ СП 515.1325800.2022 разрешает для сколов и технологических отверстий: дефект вырезают и ставят деревянную пробку на клей.
Где решает автоматика и где человек
Коротко: операции выполняют станки и управляющие программы; человек контролирует работу оборудования и сам принимает решения на двух участках — при разметке пороков и при финальном осмотре.
Участок | Оборудование | Кто принимает решение | Что проверяется |
|---|---|---|---|
Визуальный контроль и разметка | Промежуточное поле, рольганг | Специалист | Пороки древесины по ГОСТ 2140 |
Оптимизирующая торцовка | Линия Paul | Программа оптимизации раскроя | Заготовка не короче 300 мм |
Сращивание по длине | Линия сращивания на микрошип | Автоматика, оператор следит за режимом | Изгиб зубчатого стыка — не менее 20 МПа на пласть |
Нанесение клея | Линия склеивания | Автоматика | Равномерность нанесения, шов до 1 мм (клеи I и II) |
Прессование | Пресс до 1000 т, 11 м³ за загрузку | Автоматика, оператор | Скалывание — в среднем не менее 6,0 МПа, расслоение до 10 % |
Профилирование | Строгальный станок Beaver | Автоматика | ±5 мм по высоте, ±2 мм по толщине |
Чаши, каналы, проёмы | Hundegger K2 | Программа по данным проекта | Запил чаши — до 1,0 мм на сторону |
Ремонт выпавших сучков | Пробочное сверло | Специалист | Сучки больше 10 мм закрыты пробками (класс ВК) |
Маркировка | — | Номер задан проектом | Номер детали по проектной документации |
За человеком оставлены разметка и финальный осмотр: там решение зависит от сочетания признаков — вида сучка, его состояния, места на лицевой стороне. Повторяющиеся операции, где нужна одинаковая точность на тысячах деталей, выполняют станки. Выпуск готовой продукции — 5000 м³ в месяц.
Что спросить у производителя клеёного бруса
Коротко: запросите документы, которые норма обязывает производителя вести: паспорт партии, результаты испытаний клеевых соединений, данные о влажности древесины и классе поверхности.
По какому стандарту изготовлен брус. Для стенового бруса это ГОСТ Р 70747-2023 и ГОСТ 20850-2014 с Изменением № 1, класс функционального назначения 2в.
Какой класс качества поверхности, ВК или ПК. Для бруса, который останется видимым в доме, — ВК.
Какой клей применяется и есть ли на него сертификат соответствия ГОСТ 33122 с протоколом испытаний.
Результаты приёмо-сдаточных испытаний партии: скалывание клеевых швов, изгиб зубчатых соединений, расслаивание. Право потребителя их затребовать закреплено в п. 8.4 ГОСТ Р 70747.
Какая влажность древесины была при склейке и как её контролировали.
Как маркируются детали и совпадает ли марка на этикетке с чертежами домокомплекта.
Как упакован брус, чем защищены торцы и нанесён ли грунт-антисептик, если доставка дальняя или хранение на площадке будет долгим.
Работу линии можно посмотреть в разделе «Видео с производства», а проекты домов, которые собирают из этого бруса, — в каталоге домов из клеёного бруса.
Читайте по теме
Источники
ГОСТ Р 70747-2023 «Брус деревянный клееный для стен зданий. Технические условия»: https://sipks.ru/assets/files/docs/gost_r_70747-2023.pdf
ГОСТ 20850-2014 «Конструкции деревянные клееные несущие. Общие технические условия» (с Изменением № 1): https://meganorm.ru/Data/588/58839.pdf
СП 515.1325800.2022 «Здания из клееного деревянного бруса. Правила проектирования и строительства»: https://meganorm.ru/mega_doc/norm/pravila/0/sp_515_1325800_2022_svod_pravil_zdaniya_iz_kleenogo.html
О введении ГОСТ 19414-2023 «Конструкции деревянные клееные. Общие требования к зубчатым клеевым соединениям»: https://np-project.ru/без-рубрики/razrabotan-i-utverzhden-gost-v-oblasti-derevyannogo-domostroeniya/
ГОСТ 2140-81 «Видимые пороки древесины. Классификация, термины и определения, способы измерения» — нормативная ссылка ГОСТ 20850-2014, п. 8.2
Paul Maschinenfabrik. Optimized Cross-Cutting: https://circular-sawing.paul.eu/en/products/optimized-cross-cutting
Hundegger. K2-Industry: https://www.hundegger.com/en/machines/joinery-machines/k2-industry-2026